
แม่เหล็กอุตสาหกรรม · ข้อมูลเชิงลึกด้านวิศวกรรม
การป้องกันการแตกร้าวของแม่เหล็ก: การเจาะรูแบบแม่นยำเพื่อการประกอบ NdFeB ที่ดีขึ้น
รูปทรงของรู ความเข้ากันได้ของสกรู และการยึดที่ควบคุมได้ สามารถช่วยลดการบิ่นและการแตกร้าวระหว่างการประกอบชิ้นส่วนจำนวนมากได้อย่างไร
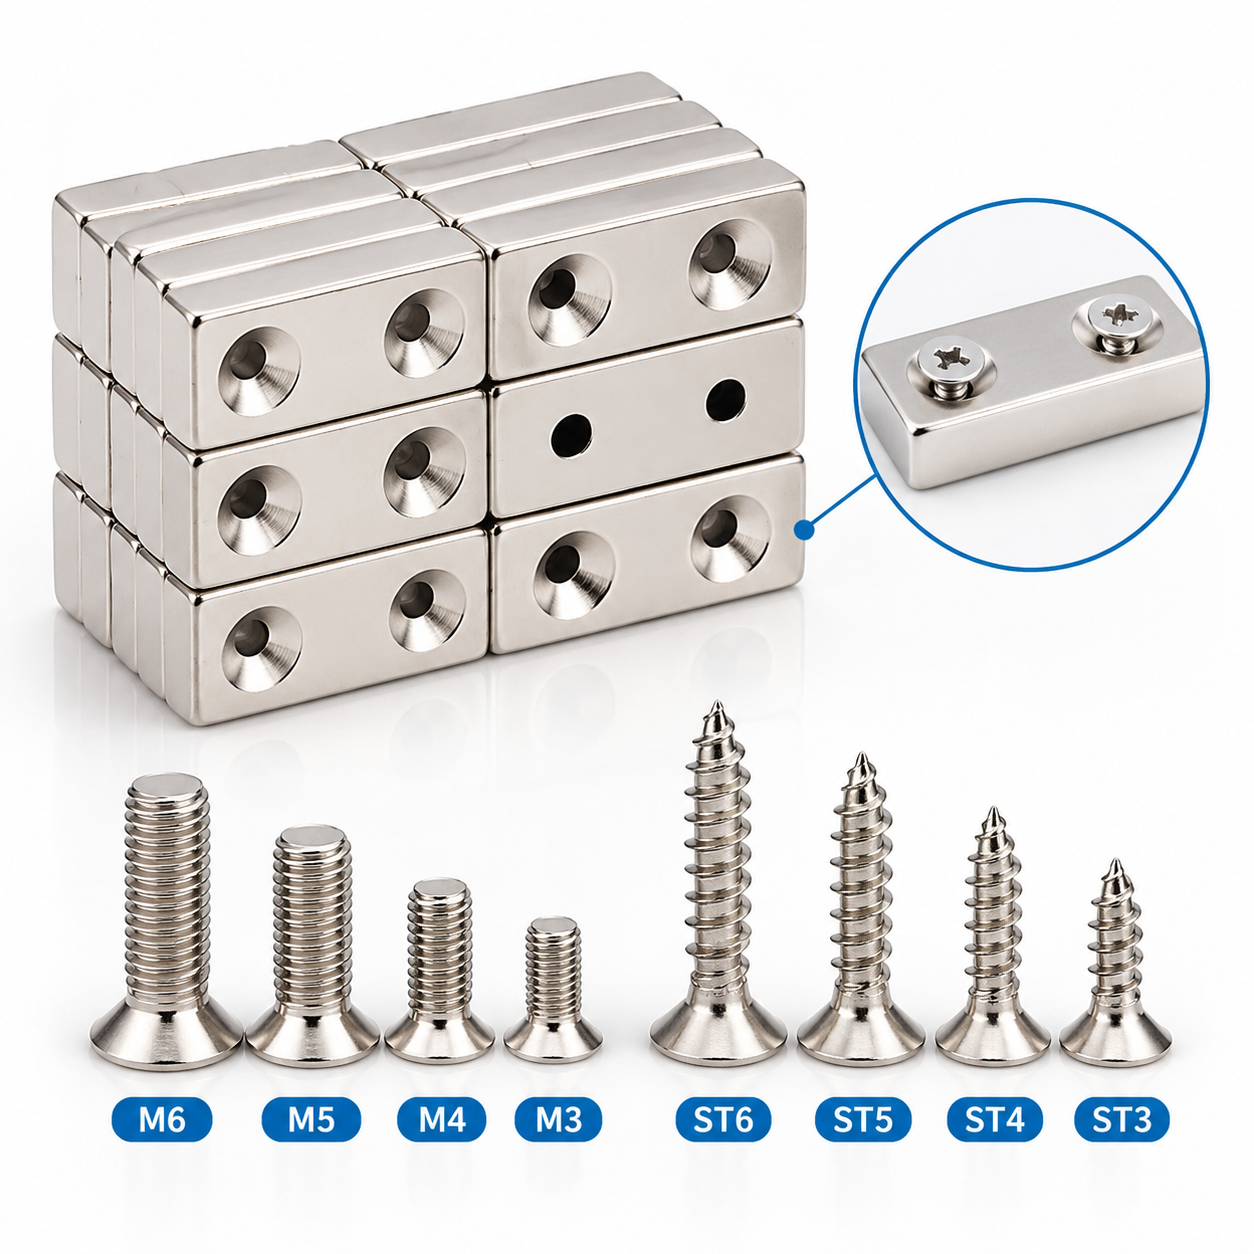
ในระบบอัตโนมัติทางอุตสาหกรรม อุปกรณ์จับยึดที่มีความแม่นยำสูง และชุดประกอบฮาร์ดแวร์ แม่เหล็กนีโอไดเมียมแบบฝัง ผสานการยึดด้วยสกรูเข้ากับการยึดด้วยแม่เหล็ก สกรูจะยึดแม่เหล็กเข้ากับฐาน ในขณะที่พื้นผิวแม่เหล็กจะยึดชิ้นส่วนที่เข้ากันได้
อย่างไรก็ตาม ในระหว่างการประกอบชิ้นส่วนจำนวนมาก ผู้ผลิตอาจพบปัญหาขอบรูบิ่นหรือแม่เหล็กแตกขณะขันสกรูให้แน่น ความเสียหายเหล่านี้ก่อให้เกิดเศษวัสดุ ขัดขวางการผลิต และเพิ่มความจำเป็นในการตรวจสอบและแก้ไขงาน
นีโอไดเมียมเหล็กโบรอนเผาผนึก (NdFeB) เป็นวัสดุที่เปราะบาง ดังนั้นการติดตั้งที่เชื่อถือได้จึงขึ้นอยู่กับมากกว่าแค่เกรดแม่เหล็กหรือขนาดโดยรวม รูปทรงของรูเจาะ คุณภาพการกลึง ความพอดีของสกรู และการรองรับการติดตั้งจำเป็นต้องได้รับการประเมินร่วมกัน
คำถามสำคัญในการประชุม
แม่เหล็ก สกรู และฐานยึดที่ประกอบเข้าด้วยกันนั้น ให้การสัมผัสที่มั่นคงภายใต้เงื่อนไขการขันแน่นที่กำหนดไว้หรือไม่?
1. เหตุใดแม่เหล็กนีโอไดเมียมแบบฝังหัวจึงแตก?
การแตกร้าวขณะขันสกรูอาจเกิดจากหลายปัจจัยที่เกี่ยวข้องกัน การระบุกลไกการเสียหายนั้นมีประโยชน์มากกว่าการเพิ่มความแม่นยำของขนาดเพียงอย่างเดียว
ความเค้นเฉพาะจุดรอบรู
การสัมผัสระหว่างหัวสกรูแบบฝังและเบ้าเอียงทำให้เกิดแรงทั้งในแนวแกนและแนวรัศมี การสัมผัสที่ไม่สม่ำเสมออาจทำให้แรงเหล่านี้กระจุกตัวอยู่ในพื้นที่เล็กๆ วัสดุรอบรูมีจำกัดหรือการรองรับใต้แม่เหล็กไม่เพียงพออาจเพิ่มความเสี่ยงต่อความเสียหายได้มากยิ่งขึ้น
ความเสียหายจากการตัดเฉือน
การควบคุมการตัดเฉือนที่ไม่ดีอาจทำให้เกิดเศษคมหรือความเสียหายที่พื้นผิว ซึ่งอาจเป็นจุดเริ่มต้นของการแตกร้าวได้ รูที่ดูเรียบเนียนไม่ได้หมายความว่าไม่มีรอยแตกร้าวขนาดเล็ก การตรวจสอบและการประกอบทดลองควรคำนึงถึงข้อกำหนดของงานนั้นๆ ด้วย
สกรูและหัวเจาะไม่ตรงกัน
ความแตกต่างระหว่างรูปทรงของหัวสกรูและรูปทรงของรูเจาะอาจทำให้เกิดการสัมผัสเฉพาะจุดแทนที่จะเป็นบริเวณรับแรงที่ต้องการ ขนาดของเกลียวเพียงอย่างเดียวไม่ได้กำหนดมุม ขนาดเส้นผ่านศูนย์กลาง หรือความสูงของหัวสกรู ควรตรวจสอบข้อมูลจำเพาะของสกรูทั้งหมดก่อนอนุมัติแบบร่างแม่เหล็ก
2. สิ่งที่การกลึงลบคมแบบแม่นยำควรควบคุม
จุดประสงค์ของการกลึงขึ้นรูปด้วยความแม่นยำสูงคือการสร้างรูปทรงเรขาคณิตที่จำเป็นสำหรับการประกอบที่ได้รับการอนุมัติ ควรใช้ค่าความคลาดเคลื่อนที่เข้มงวดกว่าในส่วนที่ส่งผลต่อความพอดีหรือการทำงาน มากกว่าที่จะกำหนดค่าความคลาดเคลื่อนเท่ากันทุกชิ้นส่วน
รูปทรงของรูและวัสดุที่เหลืออยู่
คุณลักษณะที่สำคัญอาจรวมถึงเส้นผ่านศูนย์กลางของรูทะลุ เส้นผ่านศูนย์กลางของรูเจาะลบคม มุมที่รวมอยู่ ความลึก และตำแหน่ง นอกจากนี้ยังต้องพิจารณาวัสดุที่เหลืออยู่รอบๆ และใต้รูเจาะลบคมด้วย
การเจาะรูตื้นเกินไปอาจทำให้หัวสกรูยื่นออกมา การเจาะรูลึกเกินไปอาจลดความหนาของหน้าตัดเฉพาะจุดได้ ควรตรวจสอบรัศมีของการเปลี่ยนผ่านหรือการลบคมรองเทียบกับรูปทรงของสกรูเพื่อหลีกเลี่ยงการรบกวนการติดตั้งที่ถูกต้อง
ความเข้ากันได้กับสกรูจริง
ในระหว่างขั้นตอนการพัฒนา ให้ระบุมาตรฐานของสกรู ภาพวาด หรือตัวอย่างจริง ตรวจสอบรูปทรงหัวสกรูและตำแหน่งการติดตั้งที่ต้องการโดยใช้การจัดวางการติดตั้งจริงเป็นเกณฑ์
ไม่ว่าหัวสกรูควรอยู่เสมอกับพื้นผิวแม่เหล็กหรือต่ำกว่านั้นเป็นข้อกำหนดในการออกแบบ ตำแหน่งที่อนุญาตควรระบุไว้ในแบบและตรวจสอบระหว่างการประกอบ ความลึกของร่องเพียงอย่างเดียวไม่สามารถป้องกันการขันแน่นเกินไปได้
สภาพรูและขอบที่เสร็จสมบูรณ์
ตรวจสอบชิ้นส่วนที่ผลิตเสร็จแล้วเพื่อหาเศษขอบที่ไม่เป็นที่ยอมรับ ความเสียหายจากการผลิตที่มองเห็นได้ และข้อบกพร่องของสารเคลือบผิว หากจำเป็น ให้ใช้การตรวจสอบด้วยกล้องขยายและตัวอย่างข้อบกพร่องที่ตกลงกันไว้เพื่อกำหนดมาตรฐานการยอมรับที่สอดคล้องกัน
การชุบนิกเกิล-ทองแดง-นิกเกิลนั้นมีจุดประสงค์หลักเพื่อปกป้องพื้นผิว ความหนาและการครอบคลุมของชั้นเคลือบอาจส่งผลต่อความพอดีในขั้นสุดท้าย ดังนั้นควรประเมินขนาดที่สำคัญในสภาพที่เสร็จสมบูรณ์แล้ว การชุบไม่ควรนำมาใช้เป็นการซ่อมแซมรอยแตกในแม่เหล็กที่อยู่ด้านล่าง
3. ลำดับความสำคัญในการตรวจสอบสำหรับคำสั่งซื้อจำนวนมาก
ใช้การตรวจสอบต่อไปนี้เพื่อเชื่อมโยงข้อกำหนดการจัดซื้อกับสภาพการประกอบจริง
| รายการตรวจสอบ | สิ่งที่ต้องยืนยัน | ความเกี่ยวข้องของการประกอบ |
|---|---|---|
| รูปทรงเรขาคณิตของรูเจาะลบคม | มุม เส้นผ่านศูนย์กลาง ความลึก และตำแหน่งรู | การติดตั้งสกรูและความหนาของหน้าตัดที่มีให้เลือก |
| สภาพรูและขอบ | รอยบิ่น ความเสียหายที่มองเห็นได้ และความสมบูรณ์ของสารเคลือบ | การระบุข้อบกพร่องที่อาจส่งผลต่อการใช้งาน |
| ขันสกรูให้พอดี | รูปทรงของหัวเบาะ การจัดวางที่นั่ง และความสูงในการติดตั้ง | ความเข้ากันได้กับตัวยึดที่ต้องการใช้งาน |
| ฐานยึด | ความเรียบ รอยขรุขระ พื้นที่รองรับ และการจัดแนวรู | ลดการรับน้ำหนักที่ไม่สม่ำเสมอระหว่างการขันให้แน่น |
| การประกอบชิ้นส่วนนำร่อง | เงื่อนไขที่เข้มงวดขึ้น อัตราความเสียหาย และการคงไว้ซึ่งผลลัพธ์ | การตรวจสอบความถูกต้องของกระบวนการประกอบทั้งหมด |
ควรมีการตกลงค่าความคลาดเคลื่อนที่เฉพาะเจาะจง ขีดจำกัดการขันแน่น และเกณฑ์การยอมรับสำหรับงานออกแบบแต่ละชิ้น และต้องมีการตรวจสอบความถูกต้องที่เหมาะสมรองรับ
4. แนวทางปฏิบัติสำหรับวิศวกรประกอบชิ้นส่วน
กำหนดเงื่อนไขการขันให้แน่นผ่านการทดสอบ
ใช้แม่เหล็ก สกรู ฐานยึด และเครื่องมือประกอบจริง กำหนดกระบวนการขันให้แน่นที่ตรงตามข้อกำหนดการยึดโดยไม่ทำให้แม่เหล็กเสียหาย ห้ามใช้ค่าแรงบิดมาตรฐานของข้อต่อโลหะเป็นเปอร์เซ็นต์คงที่ในการทดสอบการใช้งาน
ตรวจสอบจุดยึดก่อนเปลี่ยนแม่เหล็ก
ตรวจสอบหาเสี้ยน พื้นผิวไม่เรียบ บริเวณที่ไม่ได้รับการรองรับ และรูที่ไม่ตรงแนว การแก้ไขสภาพเหล่านี้อาจจำเป็นแม้ว่าแม่เหล็กจะตรงตามแบบที่กำหนดไว้ก็ตาม
ตรวจสอบคุณสมบัติเพิ่มเติมด้านการรองรับแรงกระแทกหรือการจำกัดน้ำหนัก
แหวนรอง ปลอก หรือชิ้นส่วนที่ยืดหยุ่นได้ อาจเปลี่ยนแปลงเส้นทางการรับแรงและการยึดของสกรู ควรประเมินความพอดี ความมั่นคง และผลกระทบต่อชิ้นส่วนประกอบก่อนนำไปใช้ แทนที่จะมองว่าเป็นวิธีแก้ปัญหาแบบครอบคลุมทุกกรณี
ควบคุมส่วนประกอบที่ได้รับการอนุมัติและการตั้งค่ากระบวนการให้เป็นไปตามระเบียบ
เก็บรักษาแบบร่างที่ได้รับการอนุมัติ ตัวอย่างอ้างอิง ข้อมูลจำเพาะของสกรู และการตั้งค่าเครื่องมือ ตรวจสอบการเปลี่ยนแปลงใดๆ ที่เกิดขึ้นกับสกรู การเคลือบผิว รูปทรงของรู หรือฐานยึด ก่อนดำเนินการผลิตต่อไป
บันทึกตำแหน่งที่เกิดความเสียหาย
แยกแยะความเสียหายที่เกิดขึ้นจากการขนส่ง เศษวัสดุจากการจัดการ และรอยแตกที่เกิดจากการขันแน่นในบันทึกการผลิต เชื่อมโยงสิ่งที่พบเข้ากับชุดการผลิต สถานีทำงาน และสภาพการประกอบ เพื่อให้การแก้ไขตรงเป้าหมายที่ต้นเหตุที่แท้จริง
การประกอบที่ดีกว่าเริ่มต้นด้วยระบบที่เข้ากัน
การกลึงหัวสกรูแบบแม่นยำเป็นพื้นฐานสำหรับการติดตั้งที่เชื่อถือได้ คุณค่าของมันขึ้นอยู่กับว่าแม่เหล็กที่กลึงเสร็จแล้วเข้ากันได้ดีกับสกรู ฐานยึด และกระบวนการขันแน่นมากแค่ไหน
สำหรับคำสั่งซื้อจำนวนมาก ให้ตกลงเกี่ยวกับรูปทรงเรขาคณิตที่สำคัญและตรวจสอบความถูกต้องของการประกอบจริงก่อนปล่อยสู่การผลิต การอ้างว่าได้ผลผลิตที่ดีขึ้นจะต้องมีข้อมูลเปรียบเทียบจากล็อตการผลิตอื่น ๆ สนับสนุน